充气密封传递窗是什么?结构与工作原理
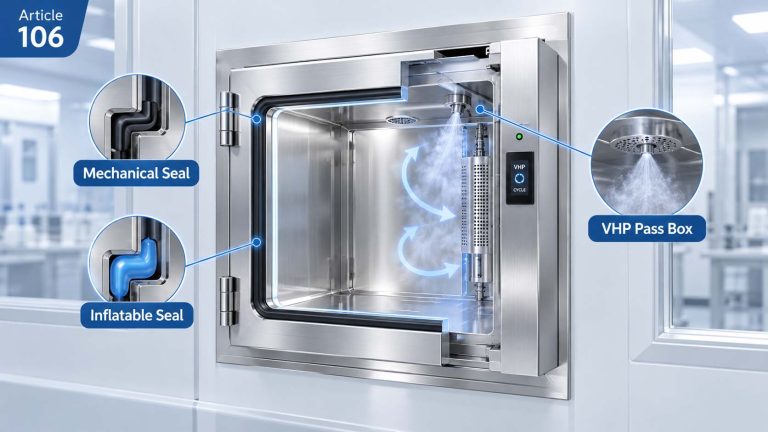
与机械压紧密封不同,充气密封并不是主要依靠门扇持续压缩密封条,而是在门体关闭到位以后,向中空弹性密封件内部引入规定的工作介质,使密封件膨胀并与相对密封面建立接触。
当需要再次开门时,则应先释放密封件内部压力,使其退出工作状态,再按照设备逻辑解除门锁并开启门体。因此,关门、充气、建立密封、泄气、解锁、开门是理解这类设备工作过程的关键。
- 充气密封:解决门体关闭以后如何建立周边密封的问题。
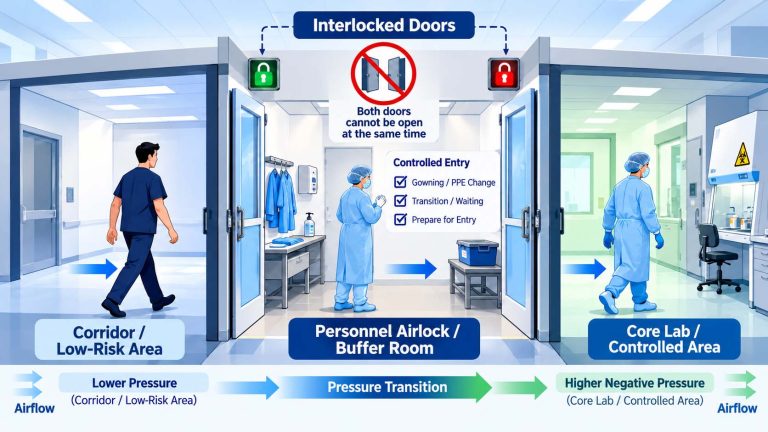
- 双门互锁:解决两侧门在什么条件下允许开启的问题。
- 生物去污染:解决潜在污染物料在跨越受控边界前是否需要以及如何进行去污染的问题。
这三个功能不能互相替代。较好的门体密封有助于维持围护边界,双门互锁可以减少两侧区域在正常操作中直接连通的机会,但这些功能本身并不代表物料已经完成生物去污染。
1. 为什么传递窗会采用充气密封结构
普通传递窗依靠门体、固定密封件和锁闭机构完成关闭,在许多一般洁净或受控区域已经能够满足基本物料传递需求。但当传递窗成为较高完整性围护边界的一部分,或者两侧区域之间存在明确的压力关系时,使用单位可能会进一步关注门体关闭以后密封状态是否稳定、是否能够被监测。
充气密封结构的特点,是把“门体关闭”和“密封建立”分成两个状态。门体首先完成机械关闭,随后中空密封件在压力作用下膨胀,与对应密封面建立接触。泄气后,密封件回缩,从而减少正常开关门过程中持续摩擦密封面的情况。
充气密封的价值并不在于结构比普通密封“更复杂”。
它的特点在于密封可以按照规定的充气和泄气过程建立和解除,并能够把密封气路压力纳入设备状态监测。
与此同时,这种结构也增加了供气、阀件、压力检测、控制程序和密封件本身的维护要求。因此,是否采用充气密封,应根据项目实际边界要求和验证目标决定,而不是简单认为设备配置越多越好。
2. 充气密封传递窗由哪些部分组成
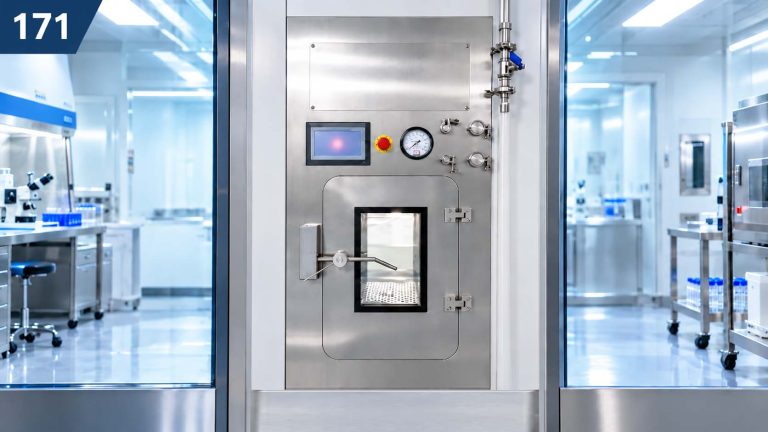
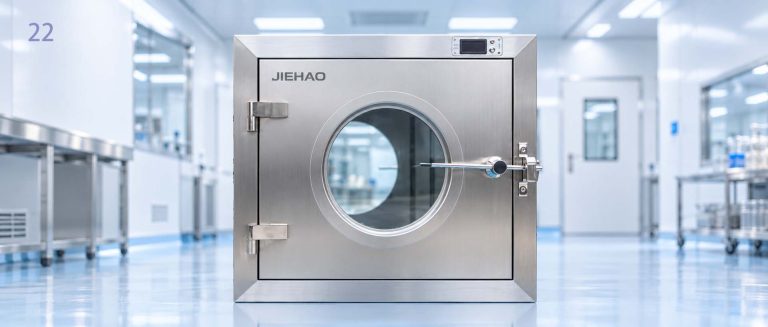
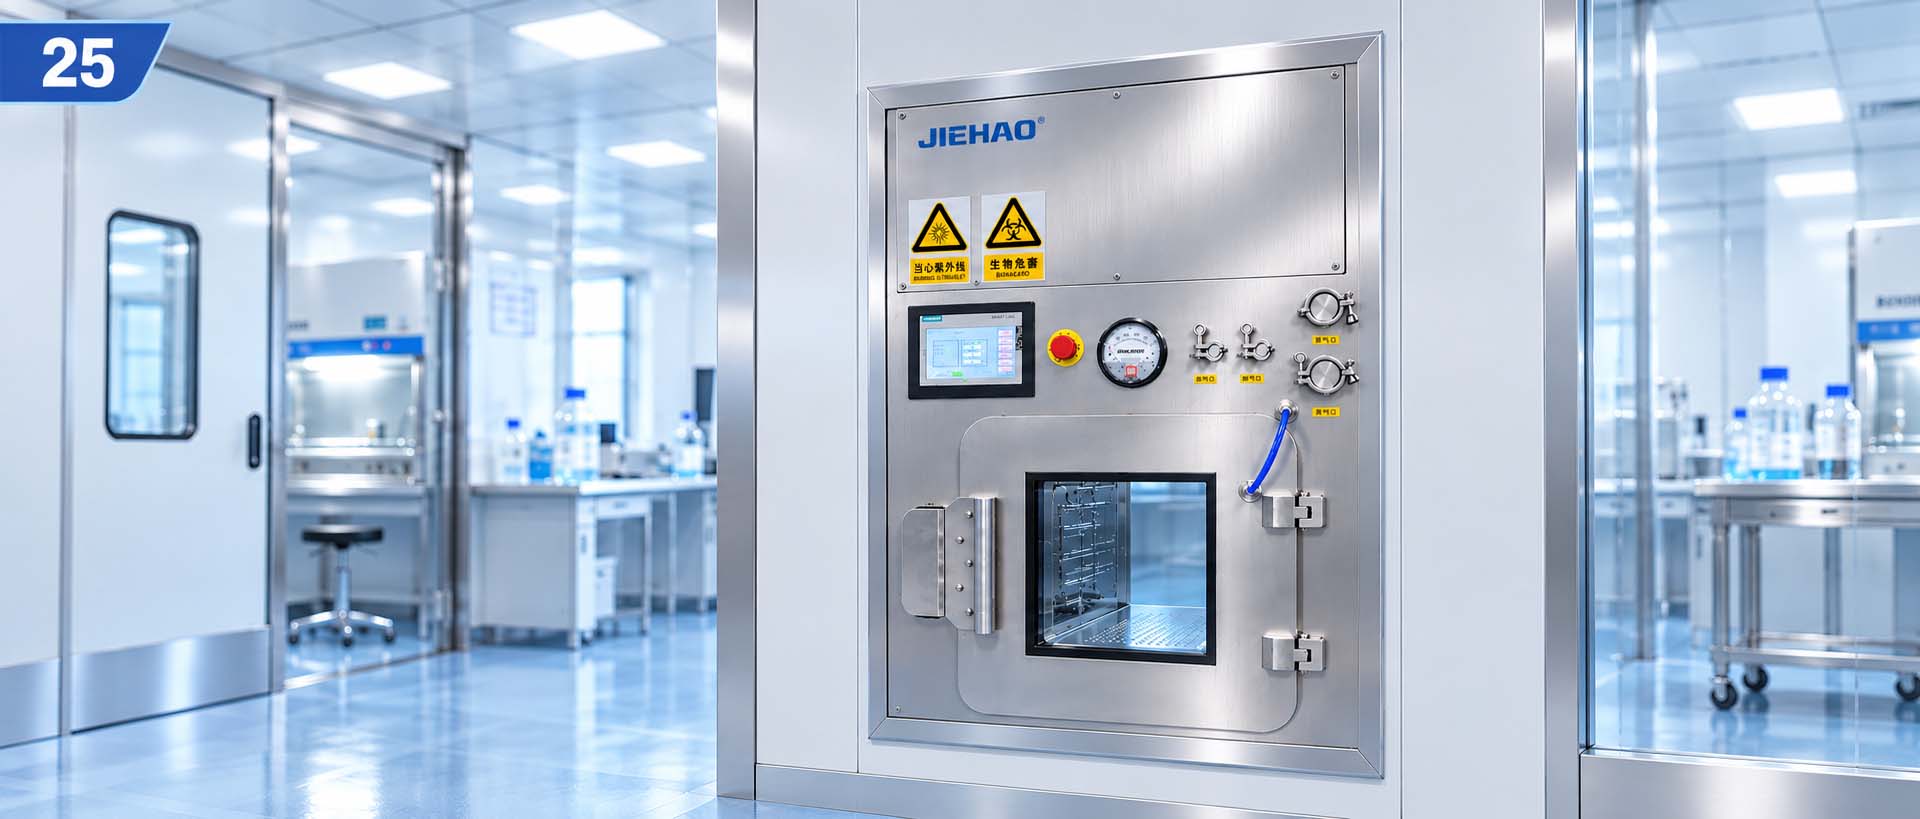
一台完整的充气密封传递窗,除了基本的不锈钢箱体和两侧门体,还需要一套能够完成密封件充气、压力保持和泄气的系统。设备是否稳定运行,并不单独取决于某一条气囊,而是门体、密封件、气路、压力检测和控制逻辑共同作用的结果。
| 组成部分 | 主要作用 | 使用单位重点关注 |
|---|---|---|
| 不锈钢腔体 | 形成物料暂存和传递空间 | 尺寸、内表面、清洁性和结构完整性 |
| 两侧门体 | 分隔设备两侧区域 | 门体刚度、开启方向及关闭状态 |
| 充气密封件 | 加压后膨胀并建立周边密封 | 材质、完整性、安装状态及兼容性 |
| 气源及接口 | 为密封系统提供工作介质 | 压力、洁净度及接口条件是否符合设备要求 |
| 电磁阀 / 气路组件 | 控制充气、保持和泄气 | 动作是否正常、有无异常泄漏 |
| 压力检测 | 监测密封气路工作状态 | 信号是否可靠、报警设定是否合理 |
| 双门互锁 | 控制两侧门的开启关系 | 正常、异常及应急状态逻辑 |
| PLC / 控制器 | 执行门控、气路和报警逻辑 | 状态判断是否清楚、逻辑是否符合流程 |
| 操作与状态显示 | 显示门状态、密封状态和报警 | 操作人员能否直观判断当前状态 |
| 穿墙安装接口 | 将设备连接到围护结构 | 设备与墙体之间的边界连续性 |
验收时不能只确认充气密封条“能够鼓起来”。还需要观察充气和泄气动作是否正常、压力建立是否稳定、压力信号是否可靠,以及控制系统能否根据设备状态正确执行门控逻辑。
3. 充气密封是怎样建立和解除的
典型的充气密封过程从门体关闭开始。操作人员关闭门体以后,系统首先确认门已经达到规定位置;随后控制气路向密封件内部供气,使中空弹性密封件逐渐膨胀,与门体或门框上的对应密封面建立接触。
当密封气路达到设备规定的工作状态后,控制系统可以将该侧识别为已完成相应密封步骤。需要再次开启该门时,则按照相反顺序先释放密封件内部压力,确认已经退出工作状态后,再允许门体解锁和开启。
- 门体关闭:门扇首先到达规定关闭位置。
- 状态确认:门位信号确认门体满足充气条件。
- 密封充气:气路向中空密封件供气。
- 密封建立:密封件膨胀并与相对密封面建立连续接触。
- 状态监测:控制系统监测规定的压力或相关状态信号。
- 开门请求:需要开门时先进入泄气过程。
- 泄气解除:密封件回缩至允许开门状态。
- 解锁开门:满足互锁条件后允许门体开启。
压力信号是密封系统的运行状态之一,不等于整台传递窗的气密性测试结果。
即使密封件内部压力达到设定范围,整个传递窗是否达到项目规定的泄漏或气密性能,还受到箱体、门体、密封接触面、安装接口以及其他穿透部位影响。
4. 为什么开门前通常必须先泄气
充气密封件处于工作状态时,会膨胀并压向相对密封面。如果此时直接移动门体,密封件可能与门体产生较大的摩擦、拉伸或局部挤压,不仅增加开门阻力,也可能加速密封件磨损甚至造成损伤。
因此,正常控制逻辑一般会先解除密封状态,使内部压力释放、密封件回缩,再允许门锁释放。对于自动控制设备,这一过程通常由 PLC 或控制器按照规定顺序完成。
如果现场出现“门打不开”,也不能立即判断为门锁故障。还应检查另一侧互锁门状态、密封是否完成泄气、压力检测是否恢复到规定范围,以及控制系统是否存在其他报警或禁止条件。
对操作人员来说,最重要的不是自己判断气囊有没有完全缩回,而是按照设备状态指示,在系统给出允许条件后再开门。
5. 为什么充气密封传递窗仍然需要双门互锁
充气密封解决的是门关闭以后如何建立密封的问题,而双门互锁解决的是两侧门什么时候允许开启的问题。即使两侧门分别具有良好的充气密封,如果两道门能够同时打开,传递腔体仍可能成为两个区域之间的直接通道。
因此,典型的物料传递过程是一侧开门、装载、关门、重新建立规定状态,然后另一侧才进入允许操作阶段。某些项目还会将门位、密封压力或其他状态共同纳入允许条件,但实际逻辑应根据项目需求确定。
控制条件并不是越多越安全。
过度复杂的控制可能增加误报警或不必要的等待。真正重要的是门状态、密封状态和互锁关系清楚可靠,并且操作人员能够理解设备为什么允许或禁止开门。
6. 充气密封和机械压紧密封有什么区别
充气密封传递窗和机械压紧密封传递窗都可以用于对门体关闭状态提出进一步密封要求的项目,但两种结构建立门封的方式、配套条件和维护重点并不相同。
| 对比项目 | 充气密封传递窗 | 机械压紧密封传递窗 |
|---|---|---|
| 密封原理 | 中空弹性密封件加压后膨胀 | 机械作用使弹性密封件产生压缩 |
| 密封建立 | 门关闭后还需完成充气过程 | 随机械压紧动作建立 |
| 工作介质 | 通常需要符合要求的气源 | 密封原理本身通常不依赖持续充气 |
| 开门前 | 通常先泄气,再解锁 | 解除机械压紧或锁闭 |
| 主要监测 | 门位、密封气路压力及相关状态 | 门位、锁闭 / 压紧状态 |
| 主要维护项目 | 密封件、气管、阀件、压力检测及气源 | 密封条、机械压紧机构、铰链及门体 |
| 控制特点 | 包含充气、保持、泄气等状态逻辑 | 主要围绕机械压紧和门体状态控制 |
充气密封的一个特点,是密封气路状态可以通过压力信号进行监测;但再次强调,密封气路压力正常并不能直接证明整台传递窗整体气密性能合格。如果项目规定具体泄漏指标,应按照批准的方法进行相应测试。
两种结构之间也不存在脱离项目条件的绝对优劣。选型应综合考虑实际气密要求、设备尺寸、使用频率、现场气源条件、维护能力以及后续验证方式。
7. 哪些场景会考虑充气密封传递窗
充气密封传递窗可用于生物安全实验室、动物实验设施以及其他对围护完整性有进一步要求的受控空间。当传递设备本身构成密闭围护上的一个重要接口时,门关闭后的密封状态会成为整个边界控制的一部分。
在生物制药、疫苗及其他受控生产环境中,如果不同区域之间既需要进行物料传递,又对非计划空气串流和门封状态提出明确要求,也可能采用充气密封结构。
是否采用充气密封不能只根据“BSL-3”“BSL-4”或洁净级别直接决定。
真正需要结合的是设备所在位置、两侧区域关系、物料风险、围护要求、压力控制、现场气源、维护条件以及项目验证标准。
对于需要通过 VHP 实现生物去污染的物料,还需要区分充气密封传递窗和VHP 传递窗 / 传递舱。充气密封主要解决门封和边界问题;VHP 设备则还涉及去污染介质的发生、分布、浓度或过程控制、装载方式及周期验证,两者不是同一个概念。
8. 使用、维护和 FAT / SAT 应关注什么
8.1 关注充气密封件本身
充气密封件在长期运行中会经历反复充气和泄气循环,同时还可能接触清洁剂、消毒剂或其他化学环境。因此,应根据设备维护要求检查密封件是否出现表面损伤、裂纹、异常变形、老化或泄漏。
如果充气时间明显变长、压力建立困难、保持状态异常或频繁出现相关报警,应进一步检查密封件和整个气路,而不能直接认定某一个部件已经损坏。
8.2 检查完整气路,而不只检查气囊
气源、过滤或调压部件、气管接头、电磁阀以及压力检测元件都会影响密封系统。供气状态异常可能导致密封不能按照规定建立;气管接头或阀件存在泄漏,也可能表现为压力变化异常。
8.3 物料不能进入密封区域
柔性包装、塑料袋或其他物品如果夹在门体和密封接触区域之间,可能妨碍密封件正常工作。因此,关闭门体以前应确认物料全部位于允许装载范围内,并保持门框、密封件和对应密封面清洁。
8.4 FAT 与 SAT 检查重点
| 阶段 | 建议检查内容 |
|---|---|
| FAT | 箱体、门体、充气、泄气、压力检测、互锁、报警、控制逻辑及项目规定测试 |
| 到货检查 | 门体、充气密封件、气管、控制部件及运输状态 |
| 安装检查 | 箱体位置、墙体接口、气源、电气连接及门体状态 |
| SAT | 实际门控、充泄气、压力状态、互锁、报警、现场接口及项目规定测试 |
| 运行确认 | 正常操作、异常处理、维护方式及人员培训 |
对于具有明确气密性能要求的项目,可以按照批准的测试条件和判定标准,在规定状态下进行相应测试并保存记录。工厂测试合格只能说明设备在相应出厂条件下的状态,不能完全代替安装后的墙体接口和现场整体确认。
如果后续发生密封件更换、门体重新调整、重要气路维修或安装接口变化,还应根据项目质量体系和风险情况判断是否需要进行相应的重新检查或再确认。
9. 常见问题 FAQ
1. 什么是充气密封传递窗?
它是一类在门体关闭以后,通过向中空弹性密封件内部加压,使密封件膨胀并与相对密封面建立接触,从而形成周边门封的物料传递设备。设备通常还会配置双门互锁、压力检测和充放气控制。
2. 充气密封传递窗必须使用压缩空气吗?
实际设备通常采用符合设计要求的气源为密封件提供工作压力,但具体工作介质、压力范围和空气品质应以设备设计和项目技术要求为准,不宜在不同设备之间直接套用固定参数。
3. 为什么开门前需要先泄气?
因为密封件处于充气状态时会与相对密封面保持接触。如果直接移动门体,会增加摩擦、拉伸和局部挤压的风险。因此正常运行一般先释放内部压力,使密封件回缩后再允许开门。
4. 密封条压力正常,是不是就说明传递窗气密性合格?
不是。密封气路压力正常只能说明充气系统达到了相应运行状态。整台设备的气密性能还受到箱体、门体、密封接触面、安装接口及其他穿透部位影响,应依据项目规定的测试方法进行确认。
5. 充气密封传递窗可以代替 VHP 传递窗吗?
不能简单替代。充气密封主要解决门体密封和区域边界问题,而 VHP 传递设备还承担规定的生物去污染过程。如果项目要求物料经过验证的 VHP 周期,应按照相应工艺和验证要求配置设备。
6. 充气密封和机械压紧密封应该怎么选?
应综合考虑项目规定的气密要求、现场气源、使用频率、设备尺寸、控制方式、维护能力以及后续验证要求。两种结构各有适用条件,不宜只根据名称判断哪一种“更高级”。
充气密封传递窗的核心,不是简单给门增加一条“会充气的密封圈”,而是把门体关闭、密封建立、压力监测、密封解除和开门过程形成一套相互关联的控制逻辑。
在实际生物安全项目中,充气密封只是物料传递边界控制的一部分。双门互锁负责限制两侧门的开启关系,墙体接口影响整个围护边界的连续性,而物料是否需要 VHP 或其他生物去污染,则必须依据物料风险和工艺要求单独确定。因此,设备选型应从物料如何跨越受控边界、所在位置需要达到什么围护性能以及项目最终如何验证出发,而不是简单比较“充气密封”和“机械密封”哪个配置更高。
相关权威资料与延伸阅读
WHO《实验室生物安全手册》第四版采用基于风险的生物安全管理思路,要求根据实验活动和实际风险选择适当的工程及操作控制措施。在最大防护措施实验室中,WHO 也将带互锁门和消毒系统的传递箱、Dunk Tank 以及其他受控物料传递设施列为物料进出方案的一部分。
WHO Laboratory Biosafety Manual, Fourth Edition
WHO Laboratory Biosafety Manual: Laboratory Design and Maintenance
Trelleborg Sealing Solutions – Airseal
关于生物安全设备 FAT、安装、SAT、IQ/OQ 及项目验证支持,可进一步参考 JIEHAO Biosafety Equipment Engineering Services 。