气密门安装与现场验收:施工、调试与验证要点
气密门安装与现场验收是决定设备最终性能的重要阶段。很多项目在工厂测试时门体状态正常,但到达现场后仍可能出现泄漏、启闭不顺、密封条受力不均或互锁逻辑异常。问题往往不是单一零部件造成的,而是与门洞尺寸、门框固定、墙体接口、地坪标高、控制接线和现场调整共同相关。
因此,气密门验收不能只检查“能不能开关”。对于生物安全区域,还应确认门体结构和表面状态、全周连续密封、门框与墙体接口、控制与门禁逻辑、报警和应急功能,以及项目规定的现场气密性性能。安装记录、调试数据和整改复测资料也应同步形成,确保设备交付后可以追溯和维护。
- 气密门安装的第一原则是先保证门框方正、稳定,再调整门扇和密封。
- 门框与墙体接口属于整体气密边界的一部分,不能只关注门扇密封条。
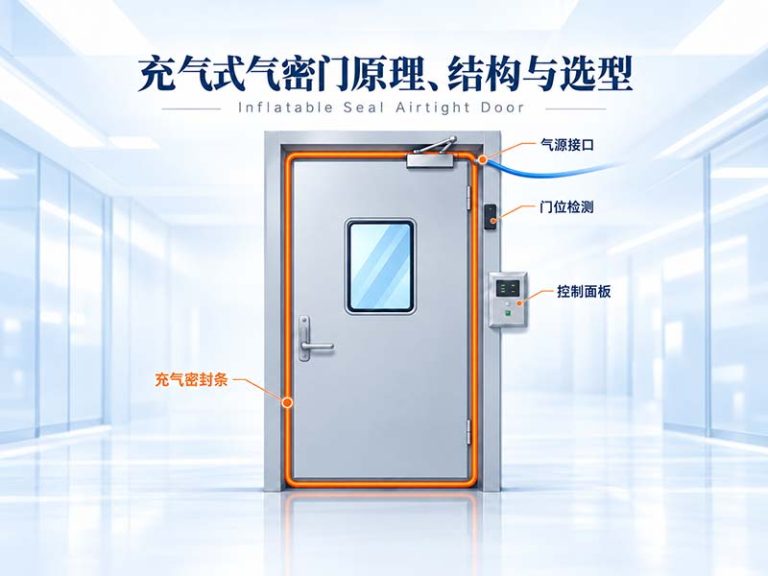
- 充气式气密门要验证充气、保压、泄气和开门许可;机械压紧式要验证锁点、压缩量和重复性。
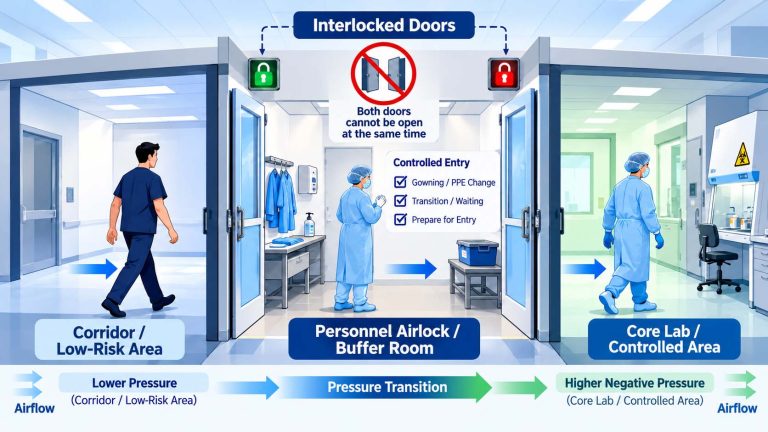
- 多门互锁应按照真实人员流线逐个场景测试,包括故障和应急状态。
- FAT、SAT和现场气密性验证关注不同阶段,不能互相替代。
1安装前需要确认哪些条件?
核对门洞尺寸
施工前应根据现场实际完成面再次复核尺寸,而不能只依据早期建筑图纸或预留洞口数据。需要确认门洞净宽和净高、墙体厚度、地坪完成面标高、墙体垂直度与方正度、门框固定条件、门扇开启空间,以及周边管线、风口和设备是否产生干涉。测量结果宜形成记录,并与设备安装图逐项核对。
如果门洞尺寸或垂直度偏差较大,应先解决建筑接口问题,而不是通过强行拉伸、挤压或扭曲门框来适应。门框一旦失去方正,会进一步影响门缝、密封条接触、锁点位置和闭门动作,即使短期能够关门,也可能在后续使用中出现磨损和气密性波动。
核对门的开启方向
气密门通常与人员流线、压差区域、门禁和互锁逻辑直接相关。安装前需要再次确认左开或右开、向哪一侧开启、是否满足疏散要求、与相邻门和设备是否干涉,以及开门按钮、读卡器、观察窗和控制面板的位置是否便于使用。开启方向一旦错误,不仅影响操作,还可能导致门禁线缆、闭门器、互锁关系和现场收口全部返工。
确认预留接口
预留条件包括电源、控制线、门禁线、通讯接口、充气式门气源、控制箱安装位置以及中央控制系统接口。还应核对电缆和气管的进线方向、管径、压力条件、防护方式和检修空间,确保现场条件与图纸和设备要求一致。
如果这些接口在安装完成后再临时增加,容易产生额外穿孔、明管交叉或无法密封的接头,并影响围护结构的气密性与可清洁性。所有新增开孔都应经过确认,施工后采用与墙体、门框及消毒方式相容的材料连续密封。
2到货后先做什么检查?
设备进场后应先进行外观、数量和配置核对,并在拆除保护包装时避免划伤表面或损坏密封条。建议依据装箱单、批准图纸和设备编号逐项检查:
- 门扇和门框是否在运输中变形;
- 表面是否有明显碰伤;
- 观察窗是否完好;
- 密封条是否受压、扭曲或脱槽;
- 铰链和五金是否松动;
- 控制元件是否齐全;
- 铭牌、设备编号和图纸是否一致;
- 配套气管、电缆和附件是否完整。
发现运输损伤、部件缺失或编号不一致时,应拍照并形成记录,在安装前明确处理方式。门框明显变形、密封条破损或观察窗异常不宜直接进入安装,以免后续无法区分问题来自运输、施工还是调试。
3门框安装为什么最关键?
门框是整个气密门的几何基准。门扇、密封条、锁点、门位传感器和闭门机构的调整,都建立在门框方正且稳定的前提上。如果门框发生倾斜或扭曲,会直接导致门缝不均、门扇与门框干涉、充气密封条局部接触不足、机械压紧式锁点无法同步,以及现场气密性反复波动。
因此,门框固定时应分阶段检查垂直度、水平度、对角线和整体平面状态,固定点受力应均匀,并在紧固和墙体收口过程中反复复测。不能通过局部强拉门框来消除尺寸偏差,也不宜在门框已变形的情况下依靠调整铰链或增大锁紧力进行补偿。
4门框与墙体接口如何处理?
门框和墙体之间的连接既承担结构固定,也属于气密边界。接口处理应与墙体类型、门框结构、现场变形条件和清洁消毒要求相匹配,既要防止松动和开裂,也要保证密封材料能够连续附着。
施工时应重点关注:
- 接口是否连续;
- 是否存在未填实空腔;
- 密封材料是否与墙体和门框相容;
- 四角是否连续处理;
- 收口施工是否破坏已有密封;
- 后续装修是否产生新的穿孔。
如果项目需要VHP生物去污,还需要确认接口密封材料对过氧化氢蒸气的化学兼容性、耐久性和清洁性能。施工完成后应检查密封胶是否连续、饱满,有无气泡、脱胶、裂缝或难清洁的凹槽,并防止后续装饰施工再次破坏已经完成的气密边界。
5门扇安装后要调整什么?
门缝
门扇四周间隙应符合设备设计要求并保持均匀,尤其要检查上沿、铰链侧、锁侧、四角和门底。间隙过小可能造成启闭摩擦,间隙过大则可能使密封条无法形成有效接触。调整完成后应多次启闭,确认门扇位置具有重复性。
铰链
检查门扇是否下垂、擦地、回弹,铰链固定是否可靠,开启角度和运行阻力是否正常。铰链调整应与门缝和锁点同步考虑,不能只解决某一处摩擦,却造成另一侧密封压缩不足。
闭门动作
如果配置闭门器或自动关门机构,应确认门扇在不同开启角度下都能够稳定回到正确关门位置,并能克服门封、压差和五金阻力。关门速度不宜过快造成冲击,也不能过慢导致超时报警或门扇未到位。
门位信号
门位开关需要在门扇真正到位时提供正确反馈,信号动作点应与机械关门状态一致。不能通过过度调整传感器,让门扇尚未到位时系统已经显示“关闭”,否则后续充气、锁紧或互锁动作可能在错误状态下启动。
6充气式气密门现场如何调试?
充气式气密门的调试应遵循“门扇到位后才能充气、密封条完全泄气后才能开门”的基本顺序。建议依次检查:
- 门扇正常关闭;
- 门位信号正确;
- 气源稳定;
- 密封条开始充气;
- 四周充气状态连续;
- 达到设定状态后反馈正确;
- 发出开门请求;
- 密封条先泄气;
- 泄气完成后允许开门;
- 异常气源或故障时报警逻辑正确。
重点观察四角、门底、密封条接头和气路连接处,并确认充气时间、保压状态和压力反馈在多次循环中保持一致。如果某一处密封条明显膨胀不足,不应仅通过提高气源压力解决,应先排查密封条是否扭曲或脱槽、气路是否泄漏、门框间隙是否过大以及结构是否存在干涉。完成调整后,应连续进行多次开关循环,确认动作和反馈具有重复性。
7机械压紧式气密门现场如何调试?
机械压紧式气密门依靠锁紧机构使门扇或密封条产生规定压缩量,调试重点是各锁点动作协调、压缩均匀且能够稳定解除。应重点检查:
- 门扇关闭位置;
- 各锁点是否能够同步动作;
- 压紧后周边密封条压缩是否均匀;
- 开门前是否能完全解除压紧;
- 操作力是否合理;
- 多次开启后位置是否重复稳定;
- 铰链和传动机构是否存在异常磨损或卡滞。
不能用“继续加大锁紧力”代替正确的门框和锁点调整。锁紧力过大可能造成门扇变形、密封条永久压缩、五金磨损和操作困难。应先校正门框和门扇位置,再按照设备要求调整锁点与压缩量,并通过重复启闭确认每次锁紧状态一致。
8控制与门禁如何验收?
对于带控制系统的气密门,至少应根据项目配置测试开门按钮、门位反馈、密封状态、指示灯、声光报警、门禁读卡器、权限开门、未关门报警、控制箱故障状态以及中央控制接口。测试不能只确认单个元件有反应,还应验证操作顺序是否正确,例如开门请求发出后是否先解除密封、门未关到位时是否禁止充气或锁紧、异常状态是否产生明确报警。
验收时宜分别记录正常开门、权限拒绝、超时未关、断电或断气、急停或紧急解除等场景。所有临时短接、旁路或调试参数应在验收结束前恢复,并再次确认系统处于正式运行模式。
9多门互锁系统怎么验收?
多门互锁不是只测试“两扇门不能同时开”,而是要确认人员在不同区域之间通行时,门位、密封状态、门禁权限和报警逻辑能够按设计顺序工作。应根据批准的PLC逻辑表和实际人员流线逐项验证,例如:
- A门开启时,B门是否被正确限制;
- A门关闭但尚未完成密封时,B门能否开启;
- 门长时间未关闭时系统如何报警;
- 某樘门故障时其他门如何处理;
- 门禁拒绝时提示是否正确;
- 紧急解除时哪些门可以打开;
- 解除后系统如何恢复;
- 中央控制是否能看到正确状态。
对于PLC定制多门互锁,建议依据正式逻辑表逐条测试并记录触发条件、预期动作、实际结果和异常处理。还应验证控制面板、声光提示和中央控制界面显示是否一致。紧急解除测试需要在明确安全措施和授权的条件下进行,测试结束后应确认互锁逻辑已经恢复。
10气密性验收应该放在哪一步?
气密性验证应在门框固定、墙体接口、门扇位置、密封条状态和控制调试全部完成,并经过多次启闭确认后进行。如果门仍在调整,或墙体收口和密封胶尚未达到稳定状态,提前进行正式气密性验收,得到的结果不具备稳定代表性。
测试前还应明确测试对象、测试边界、正压或负压方向、测试方法、目标压力、稳定时间、正式记录时间、环境条件、仪器要求和合格判据。单樘门、门与墙体接口以及房间整体气密性属于不同层级,不能用房间整体结果直接替代门体测试,也不能把单樘门检测结果解释为房间整体合格。更详细的检测方法可参考《生物安全气密门气密性检测:方法、边界与验收要点》。
11FAT与SAT有什么区别?
FAT:工厂验收测试
通常在出厂前进行,用于确认设备结构、主要材料、尺寸与配置、启闭功能、控制逻辑、标识和项目约定的工厂性能测试。FAT结果应与设备编号对应,并记录发现的问题、整改情况和放行结论,为设备到场后的核对提供基线。
SAT:现场验收测试
设备安装完成后进行,重点确认门框与墙体接口、门扇调整、现场接线、气源、门禁与互锁、报警、应急功能,以及与建筑和其他系统的接口。SAT应在正式运行条件下逐项验证,不能只重复工厂阶段的检查内容。
如果项目另有气密性验证,还应按照批准方案单独完成。FAT、SAT和气密性检测关注的对象不同,三者的记录应相互对应,但不能相互替代。
12VHP区域安装后还应检查什么?
如果门位于需要VHP生物去污的空间,还应确认:
- 门体暴露表面完整;
- 密封胶无开裂或空隙;
- 观察窗周边连续密封;
- 密封条材料和状态符合要求;
- 电气部件防护适合项目环境;
- 门框接口不存在明显积液或难清洁位置;
- 安装过程中没有使用未经确认的临时材料。
现场更换材料时尤其需要谨慎,因为一个小范围的密封胶、胶黏剂或密封条变化,也可能影响VHP兼容性、表面清洁性和长期耐久性。替代材料应经过项目确认并保留产品信息;完成安装后,还应检查是否存在VHP难以到达、容易积液或不便擦拭的缝隙。
13现场验收常见问题与原因
| 现场现象 | 可能原因 |
|---|---|
| 门扇关闭困难 | 门框变形、铰链偏移、地坪干涉 |
| 某一侧密封不足 | 门缝不均、门框扭曲、密封条异常 |
| 充气时间明显变长 | 气路泄漏、接头问题、密封条损伤 |
| 机械锁紧很费力 | 压紧量过大、锁点不同步、门扇位置偏移 |
| 互锁偶发失效 | 门位信号、程序逻辑或现场接线问题 |
| 房间气密测试不合格 | 门、墙体接口或其他围护结构存在泄漏 |
| VHP后材料异常 | 材料兼容性或工艺条件未充分确认 |
14现场验收资料应包含什么?
建议形成完整移交资料,并使设备编号、安装位置、图纸和各项测试记录保持一致。资料至少包括:
- 产品合格文件;
- 设备编号和安装位置;
- 主要材料说明;
- 电气和控制图;
- 气路图;
- PLC逻辑说明;
- 门禁和中央控制接口资料;
- FAT记录;
- SAT记录;
- 气密性检测记录;
- 故障和整改记录;
- 操作维护说明;
- 易损件清单;
- 应急操作说明;
- 培训和交接记录。
对后续实验室运行和复验来说,这些资料与设备本身同样重要。尤其是控制逻辑、应急操作、易损件型号和基线测试数据,能够帮助运行人员在出现报警、泄漏或启闭异常时快速判断问题,也能避免维护过程中随意更换材料或改变参数。
15验收完成后如何维护?
建议根据使用频率、环境条件和项目管理制度制定维护周期,定期检查密封条表面与接头、门框密封面、铰链和门扇位置、充气气路或机械锁紧机构、门位传感器、报警和互锁、应急开启以及墙体接口密封状态。每次维护应记录发现的问题、调整内容、更换部件和复测结果。
如果实验室进行周期性房间气密性验证,可将气密门检查纳入同一维护和趋势分析体系。当压力衰减数据、充气时间、锁紧操作力或门位重复性逐渐发生变化时,应提前安排检查,而不是等到设备无法使用或整体测试不合格后再处理。
常见安装误区
误区一:门框偏一点,后期调门扇就能解决
门框是几何和密封基准。门框严重变形时,只调门扇、铰链或锁点通常只能暂时补偿,还可能造成门缝进一步不均和密封条局部过度压缩。应先查明门洞、固定点或墙体收口造成变形的原因,再恢复门框状态。
误区二:现场多打几个螺钉更牢
固定点的数量和位置应按设计及安装方案执行。现场随意增加螺钉或穿孔,可能损伤门框内部结构、密封条、气路或电缆,也可能破坏气密边界;确需调整固定方式时,应先确认结构位置和后续密封工艺。
误区三:能正常开关就可以验收
气密门不仅要启闭顺畅,还需要检查全周密封、门位反馈、控制顺序、门禁、互锁、报警、应急开启和项目约定的现场性能。任何临时旁路或未完成的收口都不应带入最终验收。
误区四:房间气密不合格就把门压得更紧
应先核对测试边界并定位泄漏来源。盲目增加充气压力或机械压紧力,可能造成密封条永久变形、门扇或五金受损,却无法解决墙体、观察窗、气密阀或穿墙接口的泄漏。
总结
气密门安装与现场验收的关键,是把门体、建筑接口和控制系统作为一个完整系统进行检查。
门框需要保持方正稳定,门框与墙体接口需要形成连续密封,充气式或机械压紧式密封机构需要在正确状态下重复可靠工作,门禁、PLC互锁、报警和应急功能也应按真实场景逐项验证。
只有完成结构、功能和项目规定的现场性能验证,才能确认气密门在实际实验室环境中达到预期作用。